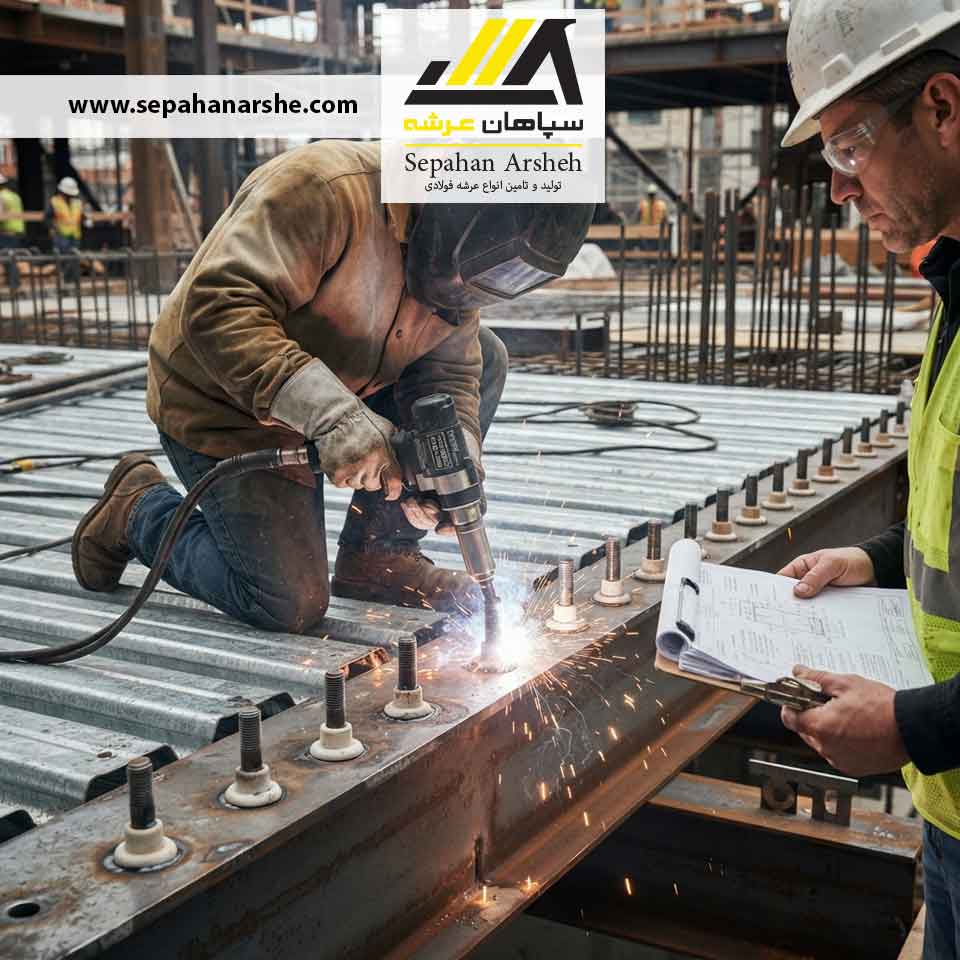
نصب و جوشکاری گلمیخ برشگیر با روش استادولدینگ؛ راهنمای فنی کارگاه
استادولدینگ (Stud Welding) روش استاندارد جوش گلمیخ برشگیر روی بال تیر است که در آن قوس الکتریکی در کسری از ثانیه انتهای گلمیخ و سطح تیر را ذوب و جوش کامل مقطع ایجاد میکند. این روش نسبت به جوش دستی، جوشِ یکنواختتر، سریعتر و قابلکنترلتری میدهد و در آییننامهٔ AWS D1.1 و مبحث دهم مقررات ملی ساختمان بهعنوان روش مرجع شناخته میشود. این راهنما برای مجری و سرپرست کارگاه، از تجهیزات تا کنترل کیفیت را پوشش میدهد.
۱. اصل کار استادولدینگ و مزیت آن نسبت به جوش دستی
اصل عملکرد
در استادولدینگ (روش drawn arc)، گلمیخ درون انبر مخصوص قرار میگیرد و روی سطح فولاد فشرده میشود. با فشردن ماشه، جریان زیاد (چند صد تا چند هزار آمپر) برقرار میشود؛ سپس گلمیخ کمی بالا کشیده میشود و قوس الکتریکی برقرار میشود. حرارت قوس، انتهای گلمیخ و سطح تیر را ذوب میکند. در پایان زمان تنظیمشده، انبر گلمیخ را با فشار داخل مذاب فرو میبرد و جوشِ کامل مقطع (full penetration) شکل میگیرد.
فرول سرامیکی (سرامیک رینگ) دور محل جوش، مذاب را محصور میکند، از پاشش جلوگیری میکند و گلویی (fillet) منظمی در پای گلمیخ میسازد.
مزیت نسبت به جوش دستی
- کیفیت یکنواخت: جوش کل مقطع در یک لحظه انجام میشود، نه دور تا دور بهصورت دستی.
- سرعت بالا: هر گلمیخ در کمتر از یک ثانیه جوش میشود؛ در جوش دستی چند دقیقه.
- کاهش خطای انسانی: جریان و زمان از پیش تنظیم میشوند و به مهارت لحظهای جوشکار وابسته نیستند.
- قابلیت کنترل کیفیت: جوش استاندارد گلویی منظمی دارد که بازرسی چشمی و تست خمش را ساده میکند.
۲. تجهیزات مورد نیاز
| تجهیزات | نقش | نکته کلیدی |
| دستگاه جوش گلمیخ | تأمین جریان و کنترل زمان قوس | ظرفیت متناسب با قطر گلمیخ |
| انبر (Gun) | نگهداشتن گلمیخ و ایجاد حرکت قوس | تنظیم صحیح lift و plunge |
| فرول سرامیکی | محصورسازی مذاب و شکلدهی گلویی | مخصوص هر قطر گلمیخ، خشک |
| گلمیخ برشگیر | برشگیر اتصال کامپوزیت | استاندارد و بدون آلودگی |
| کابل اتصال بدنه (Ground) | برقراری مدار | تماس تمیز و مستقیم با تیر |
نکات تجهیزاتی
- ظرفیت دستگاه باید متناسب با قطر گلمیخ باشد؛ گلمیخهای ۱۹ و ۲۲ میلیمتری جریان بالاتری میخواهند.
- فرول باید دقیقاً مخصوص قطر همان گلمیخ باشد؛ فرول نامناسب گلویی جوش را خراب میکند.
- کابل بدنه باید به فاصلهٔ نزدیک و روی سطح تمیز فلز وصل شود تا افت جریان نداشته باشیم.
۳. تنظیم جریان و زمان قوس
جریان و زمان دو پارامتر اصلی کیفیت جوشاند و بر اساس قطر گلمیخ تنظیم میشوند. مقادیر زیر محدودهٔ راهنما هستند؛ مقدار دقیق باید با تست عملی روی نمونه تأیید شود.
| قطر گلمیخ | جریان تقریبی | زمان قوس تقریبی |
| ۱۳ mm | ۹۰۰–۱۱۰۰ A | ۰٫۳–۰٫۵ s |
| ۱۶ mm | ۱۱۰۰–۱۴۰۰ A | ۰٫۵–۰٫۷ s |
| ۱۹ mm | ۱۴۰۰–۱۸۰۰ A | ۰٫۶–۰٫۹ s |
| ۲۲ mm | ۱۸۰۰–۲۲۰۰ A | ۰٫۸–۱٫۱ s |
قاعدهٔ تنظیم
طبق AWS D1.1، پیش از شروع کار روزانه یا با هر تغییر شرایط (قطر گلمیخ، ضخامت تیر، منبع تغذیه)، باید حداقل دو گلمیخ آزمایشی جوش و تست شوند. اگر جوش سالم بود، تنظیمات تأیید و کار اصلی آغاز میشود.
- جریان کم یا زمان کوتاه: جوش ناقص، گلویی ناکافی، اتصال ضعیف.
- جریان زیاد یا زمان طولانی: سوختگی بیشازحد، پاشش، طول گلمیخ کوتاهتر از حد مجاز.
۴. مراحل جوش قدمبهقدم
- آمادهسازی سطح: محل جوش روی بال تیر را از زنگ، رنگ، روغن، رطوبت و پوسته کاملاً تمیز کنید. سطح باید خشک و فلز پایه نمایان باشد.
- علامتگذاری: موقعیت گلمیخها را طبق نقشهٔ طراحی روی بال تیر علامت بزنید.
- قرارگیری فرول و گلمیخ: فرول سرامیکی خشک را در جای خود بگذارید و گلمیخ را داخل انبر مهار کنید.
- تنظیم انبر: ارتفاع lift (کشش) و عمق plunge (فروبردن) را طبق دفترچهٔ دستگاه تنظیم کنید.
- جوش: انبر را عمود بر سطح تیر بگذارید، فشار دهید تا گلمیخ به سطح بچسبد، سپس ماشه را بکشید. دستگاه بهصورت خودکار قوس را برقرار و در زمان تنظیمشده جوش را کامل میکند.
- مکث و برداشت: پس از اتمام صدای جوش، انبر را چند ثانیه ثابت نگه دارید تا مذاب منجمد شود، سپس انبر را بردارید.
- شکستن فرول: فرول سرامیکی را با ضربهٔ چکش سبک بشکنید و گلویی جوش را بازرسی کنید.
برای درک جایگاه این مرحله در فرآیند کلی، مقالهٔ راهنمای اجرای سقف عرشه فولادی را ببینید.
۵. فاصلهگذاری و آرایش گلمیخ طبق طراحی
فاصلهگذاری گلمیخها تابع محاسبات برشی طراح است، اما محدودیتهای حداقلی طبق مبحث دهم و AISC باید رعایت شوند:
- حداقل فاصلهٔ محور تا محور در راستای طول تیر: ۶ برابر قطر گلمیخ.
- حداقل فاصلهٔ عرضی (عمود بر محور تیر): ۴ برابر قطر گلمیخ.
- حداکثر فاصلهٔ طولی: معمولاً ۸ برابر ضخامت دال بتنی یا ۹۱۴ میلیمتر (هرکدام کمتر).
- حداقل پوشش بتن روی گلمیخ: حداقل ۲۵ میلیمتر (بسته به دیتیل).
- فاصلهٔ لبه: رعایت فاصلهٔ کافی گلمیخ تا لبهٔ بال تیر برای جلوگیری از جوش ناقص.
آرایش (تکردیفه، دوردیفه یا زیگزاگ) طبق نقشه اجرا میشود. انتخاب صحیح قطر و طول گلمیخ در این مرحله اهمیت دارد؛ برای جزئیات بیشتر راهنمای انتخاب گلمیخ استاندارد را مطالعه کنید.
۶. کنترل کیفیت جوش
طبق AWS D1.1 و مبحث دهم، کنترل کیفیت گلمیخ سه سطح دارد:
بازرسی چشمی گلویی جوش
پس از شکستن فرول، گلویی جوش باید دور تا دور گلمیخ پیوسته و منظم باشد. جوش ناقص در بخشی از محیط (کمتر از ۳۶۰ درجه) نشانهٔ جریان ناکافی یا سطح آلوده است. گلمیخی که گلویی کامل ندارد، مردود است.
تست خمش ۳۰ درجه (Bend Test)
روش استاندارد کنترل کیفی: گلمیخ را با ضربهٔ چکش یا لولهٔ خمکن حدود ۳۰ درجه از راستای اولیه خم میکنند.
- اگر گلمیخ بدون ترک یا شکست در محل جوش خم شد، جوش سالم است و گلمیخ در همان حالت خمشده باقی میماند (نیازی به بازگرداندن نیست).
- اگر در محل جوش شکست، جوش مردود است و باید علت (جریان، رطوبت، آلودگی) رفع و گلمیخ جایگزین شود.
تعداد نمونه
طبق AWS D1.1، اولین دو گلمیخ ابتدای هر شیفت یا تغییر شرایط، ۱۰۰٪ تست خمش میشوند. پس از تأیید، بازرسی ادامهٔ کار بهصورت چشمی و نمونهگیری تصادفی انجام میشود.
۷. خطاهای رایج و رفع آنها
| خطا | علت | راهحل |
| گلویی ناقص | جریان ناکافی یا زمان کوتاه | افزایش جریان/زمان، تست مجدد نمونه |
| تخلخل و حباب | رطوبت فرول یا سطح مرطوب | خشککردن فرول، تمیز و خشککردن سطح |
| جوش نامتقارن | انبر غیرعمود، اتصال بدنهٔ ضعیف | تنظیم عمود انبر، اتصال تمیز کابل بدنه |
| پاشش زیاد | جریان بیشازحد یا فرول نامناسب | کاهش جریان، استفاده از فرول درست |
| ذوب ناقص سطح | آلودگی (رنگ، زنگ، روغن) | تمیزکاری کامل تا فلز پایه |
نکات کلیدی رفع خطا
- رطوبت: فرول سرامیکی جاذب رطوبت است. فرولهای نمکشیده باید پیش از مصرف در دمای مناسب خشک شوند. جوش روی سطح مرطوب یا در باران بدون سرپناه ممنوع است.
- جریان ناکافی: افت ولتاژ کابل بلند یا اتصال بدنهٔ ضعیف جریان مؤثر را کم میکند؛ کابل کوتاه و اتصال تمیز استفاده کنید.
- سطح آلوده: رنگ ضدزنگ، گالوانیزهٔ ضخیم یا روغن باید پیش از جوش از محل گلمیخ پاک شود.
سوالات متداول
۱. آیا میتوان گلمیخ را با جوش دستی بهجای استادولدینگ نصب کرد؟
در شرایط خاص و با تأیید طراح، جوش دستی محیطی مجاز است، اما کیفیت و سرعت آن بهمراتب پایینتر است. AWS D1.1 استادولدینگ را روش اصلی میداند.
۲. اگر گلمیخ در تست خمش نشکست اما زاویهاش برگشت، مشکلی هست؟
خیر. در تست خمش ۳۰ درجه، گلمیخ سالم در حالت خمشده باقی میماند و لازم نیست صاف شود. تنها ملاک، نبود ترک یا شکست در محل جوش است.
۳. چرا گلویی جوش فقط در یک طرف کامل شده؟
معمولاً بهدلیل غیرعمود بودن انبر یا اتصال بدنهٔ نامتقارن. انبر را دقیقاً عمود بگیرید و اتصال زمین را بررسی کنید.
۴. آیا میتوان روی بال گالوانیزهٔ تیر گلمیخ جوش داد؟
پوشش گالوانیزهٔ ضخیم کیفیت جوش را کاهش میدهد. توصیه میشود محل جوش تا فلز پایه پاک شود، سپس جوش انجام گیرد.
۵. حداقل ضخامت بال تیر برای جوش گلمیخ چقدر است؟
طبق قاعدهٔ رایج، ضخامت بال باید حداقل حدود یکسوم قطر گلمیخ باشد تا از سوختگی زیرین جلوگیری شود؛ مقدار دقیق را طراح تعیین میکند.